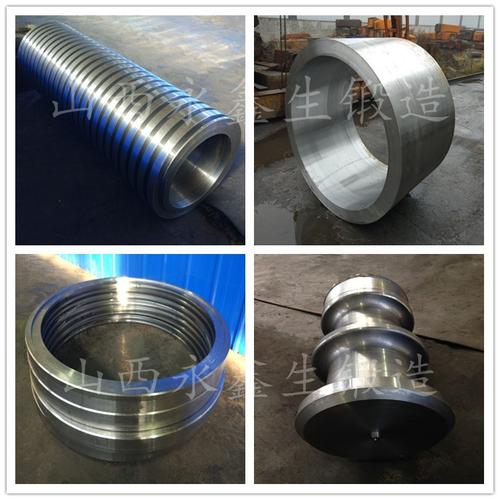
45钢缸体锻件 材料特性、锻造工艺与质量控制
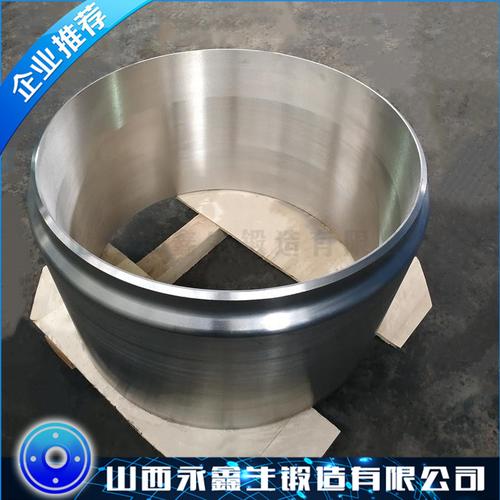
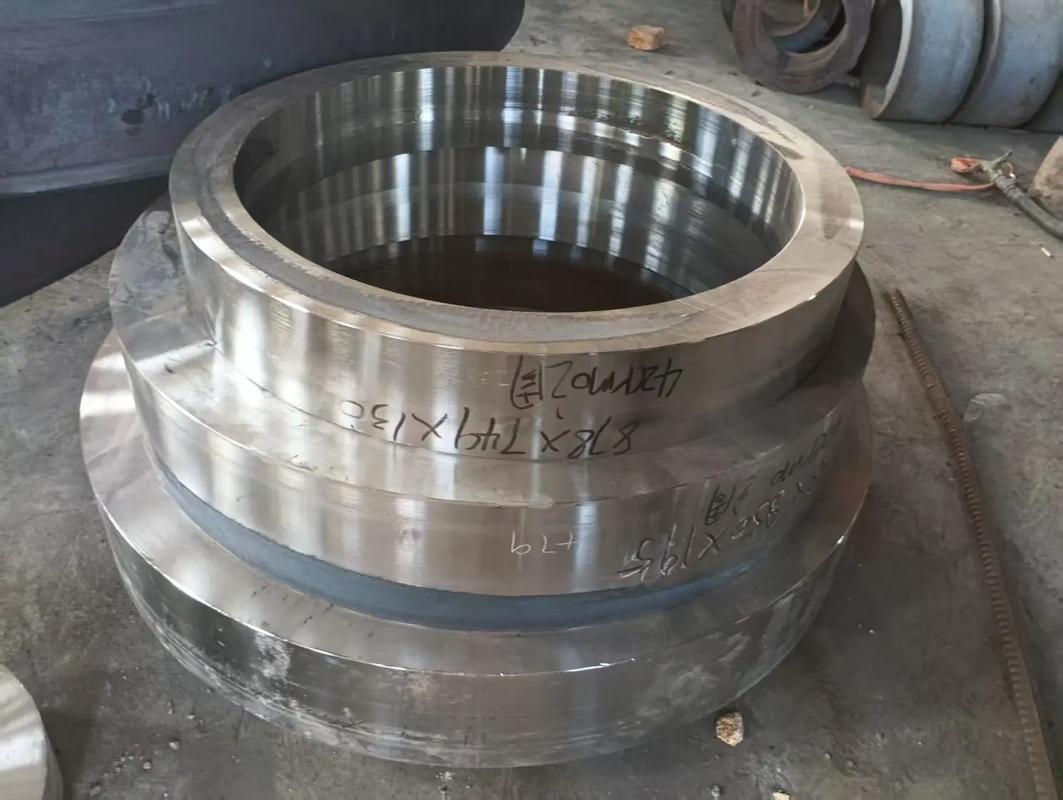
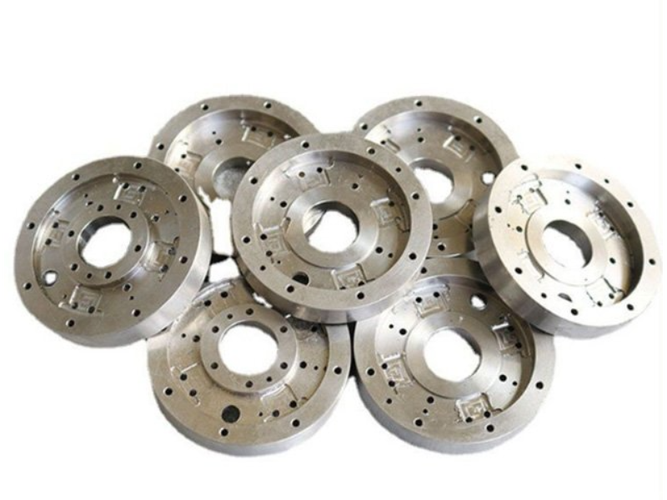
45钢缸体锻件是机械制造领域中常见的关键零部件,广泛应用于液压缸、气缸、发动机缸体等承受较高压力与交变载荷的工况环境。本文围绕45钢的材料特性、缸体锻件的锻造工艺以及质量控制要点展开论述。
一、45钢的材料特性
45钢是一种优质碳素结构钢,平均含碳量为0.45%。其特点包括:
1. 良好的综合力学性能:经调质处理后,45钢可获得较高的强度、硬度与韧性配合,适合制造承受中等载荷的机械零件。
2. 切削加工性较好:在正火或退火状态下,45钢的硬度适中,易于进行车削、铣削、钻孔等加工。
3. 淬透性较低:由于含碳量较高,45钢在水淬时易产生变形和开裂,临界淬透直径较小,因此对于大截面缸体锻件,需注意淬火工艺的选择。
4. 焊接性较差:45钢焊接时易产生裂纹,一般不作焊接结构件使用,但可作为锻件毛坯。
二、缸体锻件的锻造工艺
缸体作为承压部件,内部质量要求高,采用锻造方法可以消除铸态组织缺陷,细化晶粒,提高致密度和力学性能。主要工艺环节如下:
- 下料:根据缸体锻件尺寸和重量,选用合格的45钢圆钢或方钢,通过锯切或剪切下料,保证坯料端面平整、无毛刺。下料重量应计入烧损、飞边等损耗。
- 加热:45钢的锻造温度范围为1150~850℃,始锻温度不宜超过1200℃,终锻温度不低于800℃,以免产生过热、过烧或锻造裂纹。加热时应控制加热速度,避免因热应力过大导致坯料开裂。通常采用中频感应加热或燃气炉加热。
- 锻造:根据缸体形状和批量,可选择自由锻、模锻或辗环等工艺。对于中小批量、形状较简单的缸体,可采用自由锻制坯+胎模锻成形;对于大批量生产,宜采用热模锻压力机或螺旋压力机进行模锻。锻造过程中应合理分配变形量,多次拔长、镦粗,保证锻件内部组织致密、流线连续。终锻时要充满模膛,避免缺肉、折叠等缺陷。
- 锻后冷却:45钢锻件锻后应控制冷却速度,一般在砂坑或堆冷条件下缓冷,避免直接空冷引起表面硬度过高或内部裂纹。对于重要缸体锻件,可采用正火处理细化晶粒、均匀组织。
- 热处理:锻后需进行正火或调质处理。正火可消除锻造应力,改善切削加工性能;调质(淬火+高温回火)可使缸体获得回火索氏体组织,具有良好的综合力学性能,满足缸体承压、耐磨等要求。
三、质量控制要点
缸体锻件的质量直接影响整机的安全性和使用寿命,因此需从以下方面进行控制:
- 原材料检验:检查45钢的化学成分、低倍组织、非金属夹杂物等,确保符合GB/T 699或相关标准要求。
- 锻造工艺监控:记录加热温度、锻造温度、变形量、终锻温度等参数,防止过热、过烧、折叠、裂纹等缺陷。
- 锻件外观与尺寸检验:检查锻件表面有无裂纹、折叠、压痕等缺陷,测量关键尺寸和公差,确保满足图纸要求。
- 无损检测:对缸体锻件可进行超声波探伤或磁粉探伤,检测内部裂纹、白点、夹杂等缺陷。重要缸体应逐件进行超声波检测。
- 力学性能试验:按批次取试样进行拉伸、冲击、硬度试验,验证调质后的强度、塑性和韧性指标。
- 金相组织检验:检查晶粒度、脱碳层深度、带状组织等,确保组织均匀、晶粒细化。
四、
45钢缸体锻件凭借其强度与韧性搭配合理、成本适中、工艺成熟等优势,在液压与气动领域占有重要地位。合理的锻造工艺与严格的质量控制是保证缸体锻件性能与可靠性的关键。随着锻压设备与检测技术的进步,45钢缸体锻件将朝着更高精度、更优性能的方向发展。
如若转载,请注明出处:http://www.xinglianjinshu.com/product/16.html
更新时间:2026-10-07 14:45:24