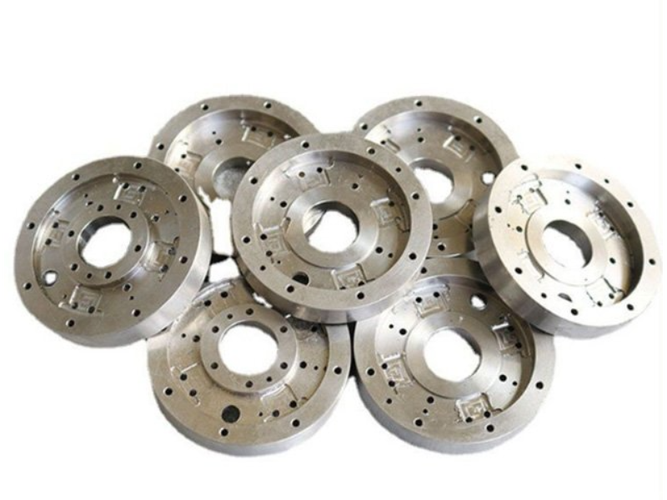
锻造SKD11锻件 工艺要点与质量控制全解析
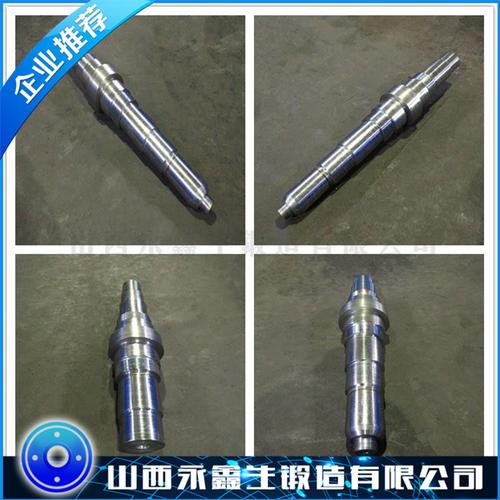
SKD11是一种高碳高铬冷作模具钢,广泛应用于精密冲压模、冷镦模、拉伸模等高耐磨场景。由于其对碳化物分布、内部致密度和韧性要求较高,锻造SKD11锻件成为提升材料性能的关键环节。本文将系统介绍SKD11锻件的锻造工艺、常见问题及质量控制方法。
一、为什么选择锻造SKD11锻件?
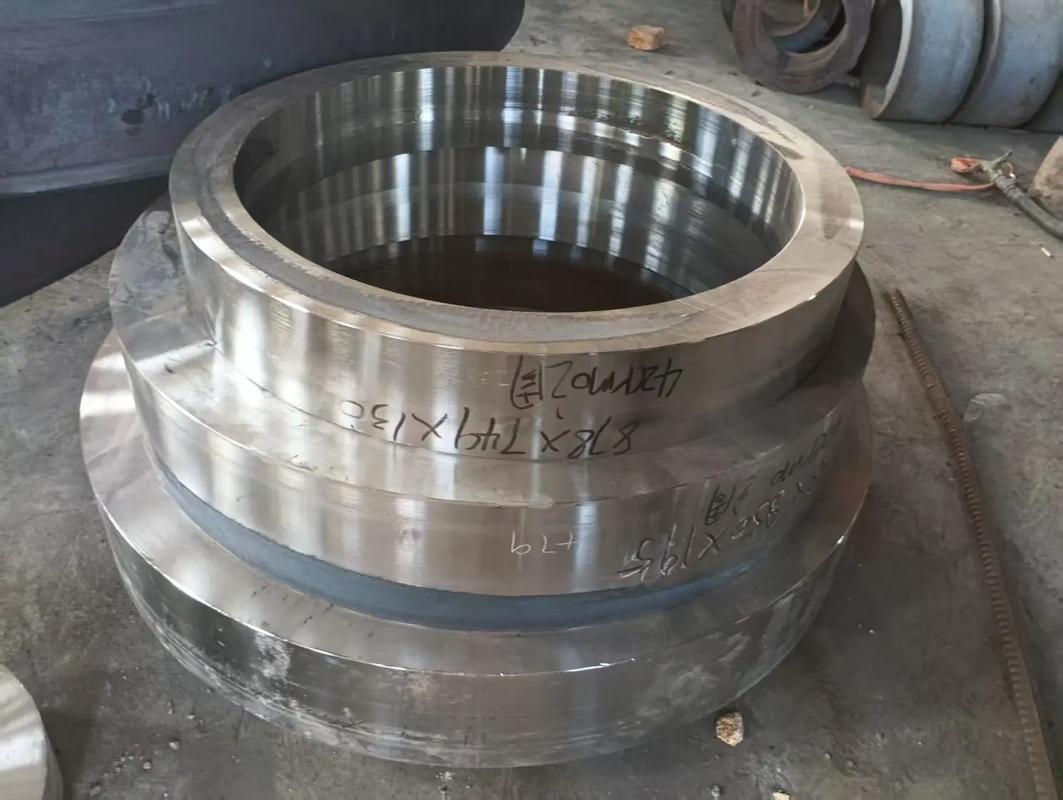
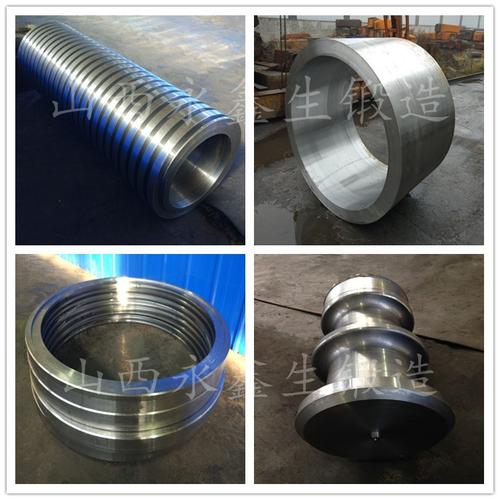
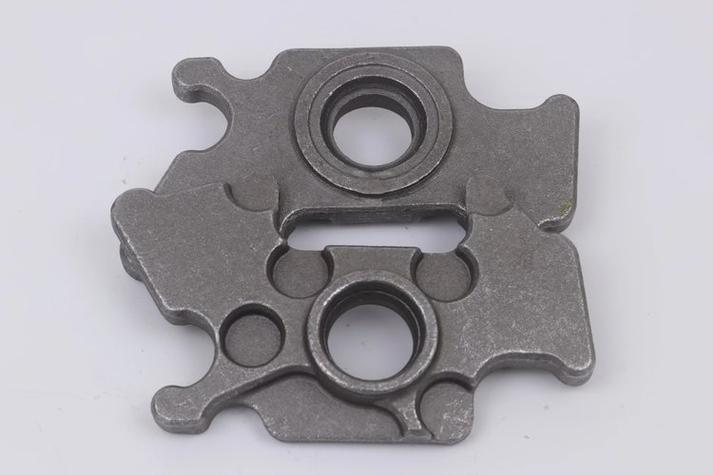
SKD11钢锭在凝固过程中容易产生粗大共晶碳化物和枝晶偏析。通过锻造,可以:(1)破碎粗大碳化物,使碳化物细小均匀分布;(2)压实内部疏松、缩孔,提高致密度;(3)改善流线方向,提升横向力学性能;(4)为后续热处理提供均匀的组织基础。因此,对于要求高寿命、高可靠性的模具,必须采用锻造SKD11锻件而非直接切削棒材。
二、SKD11锻造工艺要点
1. 加热规范
SKD11导热性较差,需缓慢加热。一般预热至800~850℃,保温一段时间使内外温度均匀,再升至始锻温度1050~1100℃。始锻温度不宜过高,避免过热过烧;终锻温度控制在850~900℃,低于850℃时塑性下降,易产生裂纹。
2. 锻造变形
采用多次镦粗、拔长,交替进行,以充分破碎碳化物。总锻造比一般要求≥4~6,重要件可达8以上。每次变形量不宜过大,避免表面开裂。锻造过程中应避免在低温区反复打碾。
3. 锻后冷却
锻后不能直接空冷,否则易产生白点(氢致裂纹)和硬壳。通常采用坑冷、砂冷或炉冷,必要时进行去氢退火。
4. 锻后热处理
锻后需及时进行等温球化退火,以降低硬度、改善切削加工性,并为最终淬火回火准备组织。典型工艺为:加热至850~870℃保温,迅速降至720~740℃等温,然后缓冷至500℃以下出炉。
三、常见锻造缺陷与预防
- 表面裂纹:多因加热不均、终锻温度过低或变形量过大。应控制加热速度,保证终锻温度,合理分配变形量。
- 碳化物偏析:锻造比不足或变形方式单一。应采用多向反复镦拔。
- 白点:钢中氢含量偏高且冷却过快。应加强去氢退火,锻后缓冷。
- 晶粒粗大:终锻温度过高或高温停留时间过长。应严格控制加热温度和保温时间。
四、SKD11锻件的质量控制
- 化学成分复检:确保C、Cr、Mo、V等元素符合标准。
- 超声波探伤:检查内部裂纹、夹杂、缩孔等缺陷。
- 金相检验:观察碳化物颗粒大小、分布及带状偏析程度。
- 硬度检测:退火态硬度一般要求≤255HB。
- 锻造比记录:每批锻件应记录实际锻造比和变形工艺。
五、应用与选材建议
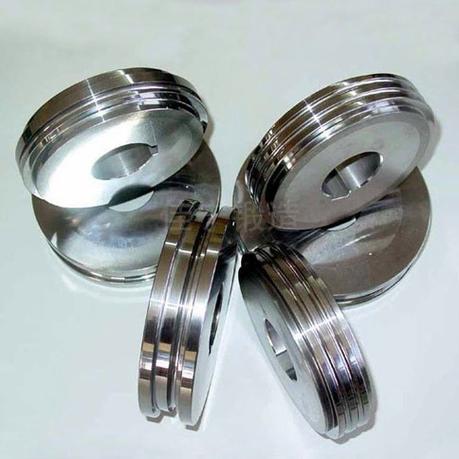
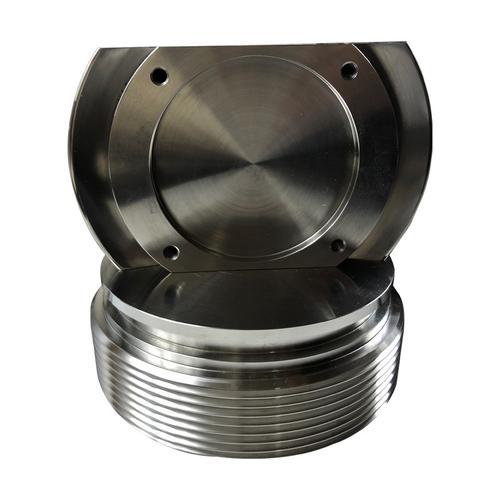
锻造SKD11锻件适用于:各类冷冲模、冷挤压模、搓丝板、量规、精密耐磨零件等。若模具尺寸较大或承受冲击载荷,建议选用电渣重熔(ESR)或真空脱气(VD)钢锭进行锻造,以进一步降低夹杂物和氢含量。
锻造SKD11锻件的核心在于:合理加热、充分镦拔、缓冷去氢、及时退火。只有严格控制每道工序,才能获得碳化物均匀、致密性好、性能稳定的优质锻件。
(注:具体工艺参数应根据设备条件、锻件尺寸和钢锭实际质量进行调整,建议结合钢厂质保书和锻造工艺试验确定。)
如若转载,请注明出处:http://www.xinglianjinshu.com/product/21.html
更新时间:2026-10-07 03:00:26